
コンプレッション成形
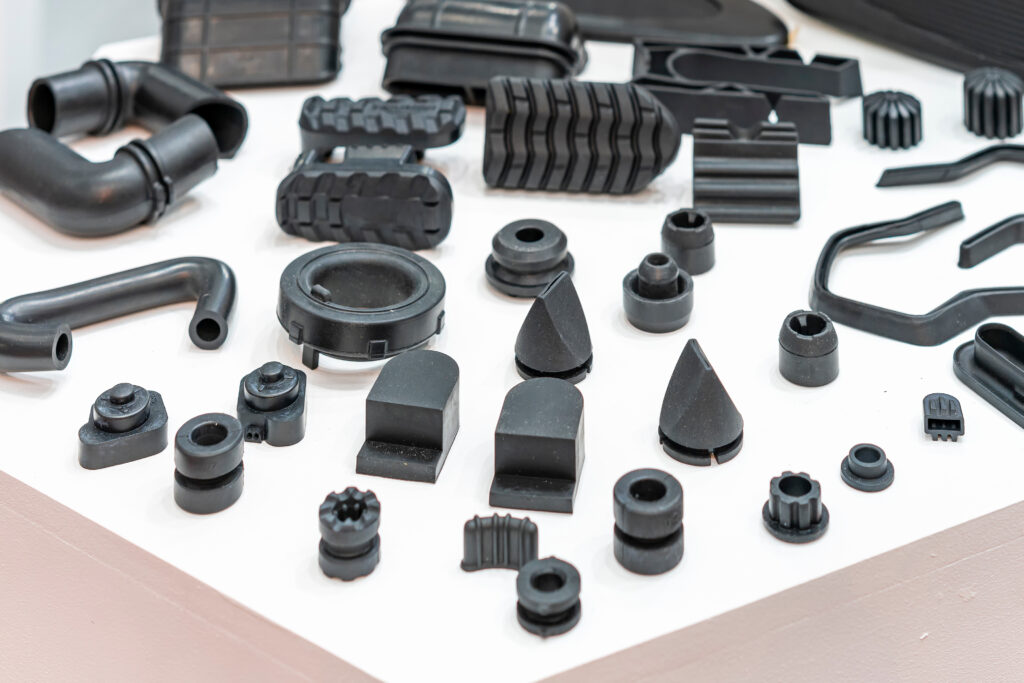
コンプレッション成形は圧縮成形とも言われ、金型のキャビティ(凹部)の中に未加硫のゴム材料を入れ、上下から圧力をかけながら加熱して所定の形状に硬化させる成形法です。イメージとしては、たい焼きやワッフルを型で挟んで焼く工程に似ています。
金型に投入する未加硫ゴムは、まだ架橋(加硫)前の柔らかい生地の状態です。金型の中で熱と圧力を加えることで、ゴム分子どうしが化学的に結合する「架橋反応(加硫)」が進み、ゴム特有の弾性を持った硬化状態へと変化します。熱を加えて溶かした樹脂を冷やして固める射出成形の熱可塑性樹脂とは異なり、一度架橋したゴムは再び熱を加えても軟化しない不可逆な反応である点が大きな違いです。
一般的なシリコーンゴムのコンプレッション成形では、金型温度160~190℃程度、成形時間は製品の厚みによって数分~十数分程度が目安です。金型を開いたあと、必要に応じて「二次加硫(後硬化)」と呼ばれる追加の加熱工程を行い、圧縮永久ひずみの低減や残留ガスの除去を行う場合もあります。
ニッシリでは主にシリコーンゴムのコンプレッション成形による受託加工を行っております。
特徴
金型コストが低い
構造が比較的単純で高圧に耐える必要もないため、圧縮成形用金型は射出成形用に比べ安価に製作できます。低圧成形のため金型材質も安価で済む場合が多く、コストを抑えられます。
大型部品や厚肉品の成形に有利
圧縮成形は一度に投入できる材料量が多いため、断面の大きなゴム部品の製造に適しています。射出成形では充填が難しい肉厚品でも、必要な材料を充填して長時間加熱する圧縮成形であれば対応可能です。
単純形状に適している
アンダーカットが大きい形状や薄肉リブ・微細構造を持つ部品は、圧縮成形では型からの脱型が困難だったり、充填不良を起こしたりしやすいです。そのため圧縮成形は比較的単純な形状の部品に用いるのが適しています。
ご検討時の注意点【追加】
● アンダーカットが大きい形状や、薄肉リブ・微細構造を含む部品は、型からの脱型や樹脂の充填が難しく、圧縮成形には不向きです。
● 材料を型内で加熱しながら硬化させるため、射出成形と比べて1個あたりの成形サイクルタイムは長くなる傾向があります。
● 金型の合わせ面からはみ出した「バリ」の除去など、成形後の仕上げ作業が必要になる場合があります。
製作実績
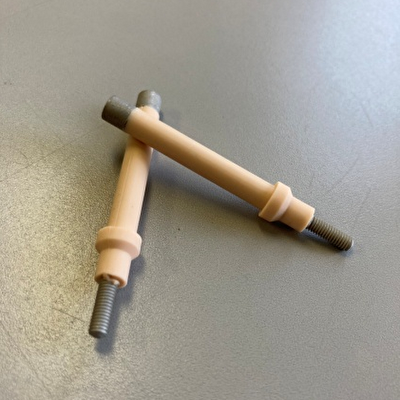
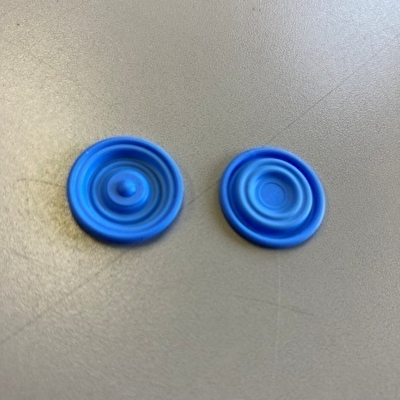
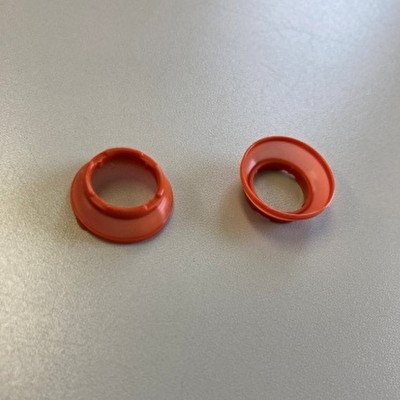
材料は液状ではなく、ローラーを使って混ぜ合わせた固体の練り生地を使用します。型を使用した量産方法ではもっとも一般的な工法です。
金型の材質は通常の鋼材のほか、アルミの使用も可能です。アルミ製の金型は非常に安価なため試作や小ロットの量産に特に適しています。
ご活用いただいているケース
中量生産向け
金型を用いた中量生産に適しています。準備・段取りが比較的簡便で、材料さえあれば短時間で成形が始められます。
金型のコストを抑えたい
アルミなどの簡易金型を使用することで、金型製作のコストを低減できます。また、通常の鋼材を使うことでコストは上がりますが、量産までの対応が可能になります。
キーパッドやボタンに最適
キーパッドやボタンの多くはコンプレッション成形によって製造されています。その他、精密な外観を必要としない内部部品やシール部品にもシリコーン圧縮成形品が使われています。
主な用途分野と製品例
医療・ヘルスケア分野
シリコーンゴムは化学的に安定で無毒性なため、医療用途にも多用されています。例えば、医療機器のゴムシールやポンプのダイヤフラム、人工呼吸器や酸素マスクのシリコーンパッキン、点滴などに使われるシリコーン製ストッパーや栓、血液分析装置のOリングなどが挙げられます。
電機分野
電製品や電子機器にもコンプレッション成形によるシリコーンゴム部品が数多く使われています。典型例がリモコンや計算機のシリコーンゴム製キーパッド(ボタン)で、圧縮成形によって製造されています。これらのキーシートは内部に導電性のカーボンコンタクトを一体成形(オーバーモールド)したものもあり、圧縮成形の技術が生かされています。
自動車分野
自動車産業でもコンプレッション成形によるシリコーンゴム製品は重要な役割を果たしています。エンジンや燃料系統のガスケット、オイルシール、配管接続部のOリング、防水用シリコーンリングなどは、耐熱性・耐油性が要求されるためシリコーンゴムが選ばれることが多く、圧縮成形で大量生産されています。
他の加工方法との比較と使い分け
「真空注型」との比較
真空注型はシリコーン型にウレタン樹脂などを流し込んで複製する工法で、10~50個程度までの外観・機能試作や限定サンプル向けに採用されます。
一方、コンプレッション成形はプリフォーム(シリコーンゴム、熱硬化性樹脂など)を金属金型に挟み込み、加熱・加圧して硬化させる工法です。サイクルは数分以上かかるものの、硬質金型を用いるため数百~数千個規模の中量産に向いています。
「射出成形」との比較
射出成形はペレット状の樹脂を可塑化して金型へ高圧射出し、数万個量産に適しています。コンプレッション成形はプリフォーム材を金型に直接置いて上下から加圧・加熱するので、高粘度シリコーンや繊維強化材を成形しやすく残留応力も低いものの、サイクルは数分以上かかります。
ロットが1000個程度までなら型費が低くコスト優位ですが、大量生産や超高精度が必要な場合は射出成形が有利です。
「トランスファー成形」との比較
トランスファー成形は、あらかじめ計量したプリフォーム材を「ポット」と呼ばれる部屋にセットし、プランジャーで加圧しながら溶融させ、ランナー(流路)を通して閉じた状態の金型キャビティへ押し込んで硬化させる工法です。圧縮成形と同じくゴムや熱硬化性樹脂の成形に使われますが、材料をキャビティに直接置く圧縮成形と異なり、金型を閉じたまま樹脂を送り込むため、インサート成形(金具の一体成形)や複雑な形状に対応しやすいという特徴があります。一方で、ランナー部分に残る樹脂がロスになりやすく、金型構造も圧縮成形よりやや複雑になる傾向があります。
なお、当社ではコンプレッション成形(圧縮成形)を専門としており、トランスファー成形については取り扱っておりませんので、あらかじめご了承ください。
豆知識
HTVシリコーン(HCR)と LSR
HTV/HCR(High Consistency Rubber):粘土状の固形ゴム。圧縮成形やトランスファー成形でよく使われます。
LSR(Liquid Silicone Rubber):液状シリコーンゴム。射出成形(インジェクション)専用です。
プリフォームとは?
固形シリコーンゴムを所定の大きさ・形状に切り分けたもの。圧縮成形ではこれを金型のキャビティに置いて成形を行います。
バリとバリ溝
成形時、金型合わせ面からわずかにはみ出したゴムが膜状に固まった部分を「バリ」と言います。金型にはあえて「バリ溝」を設計し、余分なゴムと空気をそこに逃がして確実な充填を行います。
金型構造
上下2枚の型板が基本です。製品形状によっては3枚合わせやコアピン構造が採用される場合もあります。高圧成形でないため、構造が比較的シンプルで金型費用が安いのが特徴です。
ニッシリはシリコーン一筋「70年」
シリコーンゴムと樹脂の試作~量産をサポートします。

-
東日本
03-4431-2130 -
中日本
052-201-7411 -
西日本
06-6399-2800
-
広島
082-537-1661 -
九州
092-739-0270